机械制造中工业器械设备加工工艺流程及质量管控关键环节分析
📅 2026-10-03
🔖 湖北平达机械制造有限公司,机械制造,五金机械,设备加工,工业器械,机械配件
在五金机械与工业器械领域,设备加工工艺流程的合理性直接决定机械配件的尺寸精度与批量稳定性。以湖北平达机械制造有限公司的长期实践为例,一套成熟的加工流程通常从毛坯选材开始,经粗加工、半精加工、精加工及表面处理,最终进入装配检测。其中,粗加工阶段需预留0.5~1.2mm余量,精加工则控制在0.05~0.15mm以内,以抵消切削应力带来的形变。
核心工序参数与执行步骤
针对不同材质的机械配件,切削参数差异明显。例如45#钢的铣削线速度建议为120~180m/min,而304不锈钢需降至60~90m/min,并配合高压冷却液。具体步骤包括:
- 基准面加工:优先保证定位基准的平面度≤0.02mm;
- 孔系与型腔加工:采用钻-扩-铰工艺,铰孔余量0.1~0.2mm;
- 去毛刺与清洗:超声清洗后烘干,避免残留切屑影响装配。
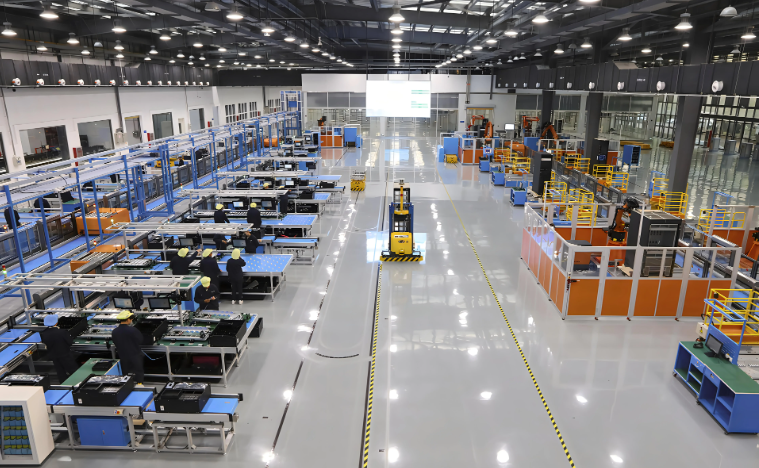
质量管控的关键环节
质量管控并非只靠终检。湖北平达机械制造有限公司在设备加工中推行“三检制”——操作者自检、班组互检、专职巡检。关键尺寸如轴承位公差需控制在IT6~IT7级,表面粗糙度Ra≤1.6μm。常见问题包括:
- 热变形超差:连续切削时主轴温升超过35℃需暂停冷却;
- 刀具磨损误判:每加工200件需复检刀尖圆弧半径;
- 装夹变形:薄壁件需用多点柔性夹具,夹紧力不超过800N。
对于高精度工业器械,还需引入SPC统计过程控制,每2小时抽取5件记录X-R控制图。若CPK低于1.33,必须停机调整。这些细节决定了五金机械产品的最终合格率与使用寿命。
湖北平达机械制造有限公司在机械制造领域积累了多年现场数据,针对不同批量的机械配件灵活切换工艺路线。小批量多品种时优先采用通用夹具与手工编程;大批量则设计专用工装与在线检测。把握好上述流程与管控节点,设备加工的废品率可稳定控制在0.8%以内。