五金机械配件生产工艺流程及质量管控关键环节解析
📅 2026-10-02
🔖 湖北平达机械制造有限公司,机械制造,五金机械,设备加工,工业器械,机械配件
在五金机械配件领域,工艺流程的合理性与质量管控的精细度直接决定了产品的服役寿命与装配精度。作为深耕机械制造行业多年的技术团队,湖北平达机械制造有限公司结合一线生产数据,对核心环节进行系统性拆解。
一、从毛坯到半成品:前道工序的精度控制
以45#钢或40Cr材质的机械配件为例,下料环节的锯切精度需控制在±0.5mm以内,否则后续锻造或车削余量不均会导致材料浪费率上升3%-5%。在设备加工前,我们会对毛坯进行光谱分析,确保化学成分达标,尤其是Cr、Mo元素的偏差不超过0.03%。
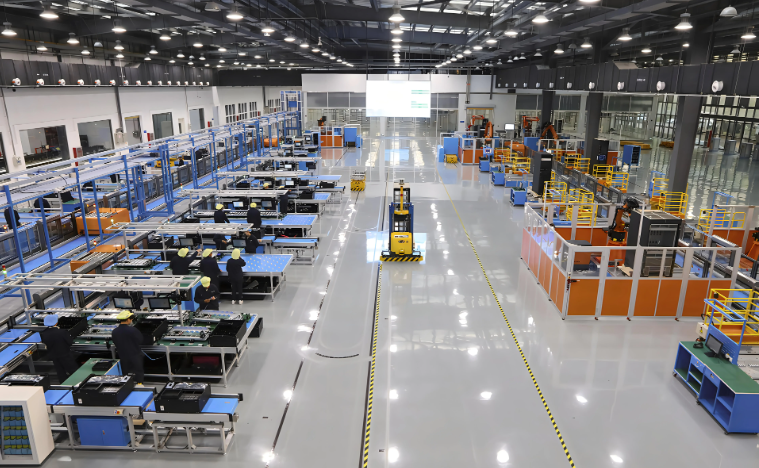
热处理与机加工的衔接要点
调质处理后的硬度均匀性(HRC波动≤2)直接影响刀具寿命。实际生产中,粗车工序常采用CBN刀具,线速度控制在120-150m/min,进给量0.2mm/r,可有效避免积屑瘤。精车阶段则切换至陶瓷刀具,表面粗糙度稳定在Ra1.6以内。
二、质量管控的三个关键节点
湖北平达机械制造有限公司在工业器械配件生产中,设立了三道硬性检测关卡:
- 首件全尺寸检验:涵盖位置度、同轴度、垂直度,使用三坐标测量机(CMM)采集数据,SPC系统实时判定CPK是否≥1.33
- 过程巡检:每2小时抽检5件,重点监控孔径公差(H7级)与螺纹通止规合格率
- 终检与探伤:对承受交变载荷的配件进行磁粉探伤,杜绝表面微裂纹
数据表明,将巡检频次从4小时缩短至2小时后,批量废品率由1.8%降至0.6%。
三、给同行的实践建议
对于中小批量、多品种的五金机械订单,建议建立刀具寿命台账,按加工米数强制换刀,而非依赖工人经验。另外,冷却液浓度需每周检测,浓度低于5%时工件锈蚀风险显著上升。
湖北平达机械制造有限公司始终认为,工艺没有捷径,把每个参数固化到作业指导书中,才是稳定交付的底气。未来,我们将在在线视觉检测与自适应补偿加工方向持续投入,让机械配件的一致性再上一个台阶。