湖北平达机械制造详解五金机械加工精度控制关键环节
在装备制造领域,零件精度往往决定整机性能的天花板。以液压阀体加工为例,0.01毫米的形位公差波动,就可能导致系统内泄率上升3%以上。作为深耕行业多年的设备加工企业,湖北平达机械制造有限公司深知,五金机械加工中的精度控制绝非单一设备问题,而是一套涵盖热补偿、振动抑制与流程管理的系统工程。
精度流失的三大隐性根源
许多车间遭遇过这样的困境:新购的数控机床首件检测合格,批量生产却出现 drifting 现象。抛开刀具磨损这类显性因素,**主轴热漂移**与**切削液温度分层**往往是被忽视的元凶。当设备连续运转4小时后,主轴箱体温度上升15℃-20℃,丝杠热伸长量可达0.02mm——这已超出多数精密件的允许误差。
此外,夹具定位基准的重复装夹误差、以及程序坐标系与工件实际原点的微量偏移,同样在不知不觉中蚕食着尺寸稳定性。湖北平达机械制造有限公司的工艺团队在服务多家工业器械客户时发现,超过60%的精度投诉源于装夹策略设计不当,而非机床本身精度不足。
加工现场的动态补偿策略
要扭转被动局面,必须将精度控制从“事后检测”前移至“过程干预”。我们建议分三步走:
1. 热误差实时建模:在主轴前轴承座预埋PT100温度传感器,以每30秒一次的采样频率建立热漂移曲线,由系统自动修正Z轴补偿值。
2. 分粗精加工留量:将关键配合面余量拆分为“粗铣留0.15mm + 半精铣留0.05mm + 精铣恒温”,让每次走刀后的残余应力充分释放。
3. 在线测量闭环:利用测头在精加工前自动复测毛坯余量,动态调整刀补参数,确保批量一致性。
以某型机械配件加工为例,采用上述策略后,其外圆跳动从原来的0.025mm压缩至0.008mm以内。值得注意的是,刀具寿命与表面粗糙度并非零和博弈——通过调整切削液喷射角度(由正对前刀面改为后刀面)与压力(从3bar提升至7bar),切屑缠绕率下降40%,同时工件表面冷作硬化层减薄,有效避免了精加工后的微观裂纹。这正是五金机械加工中“以液控屑、以温定精”的实战智慧。
从单机稳定到整线协同
精度控制的更高阶挑战,出现在多工序流转环节。当零件从车削中心转移到五轴加工中心时,**基准转换误差**叠加**车间温差**,极易产生累计偏差。湖北平达机械制造有限公司在承接某重型机械配件批量订单时,采用随行夹具与二维码追溯结合的方式,让每件产品在进入下一工位前,自动读取上一工序的关键实测值,并由中央系统比对理论模型——若偏差超差,该工位自动暂停并触发人工复核。
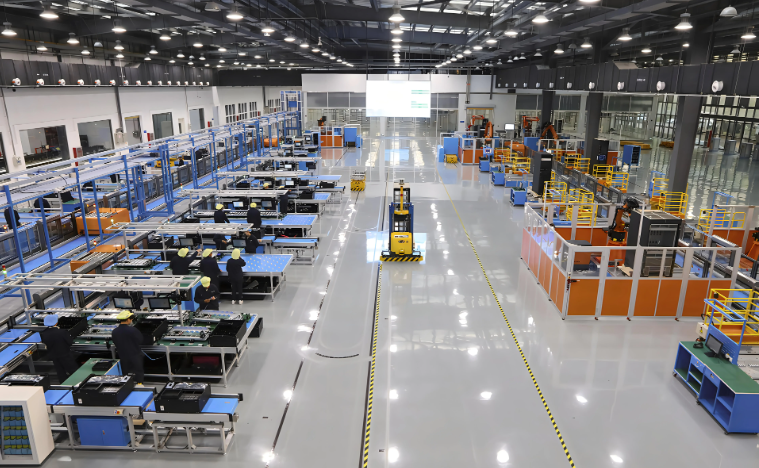
实践中最易被忽视的,其实是环境温度的控制。我们要求恒温车间温度波动控制在±2℃以内,并在关键设备周边设置局部风幕隔离。对于普通车间,则建议将精密测量室独立空调控温至20℃±0.5℃,测量前将零件在测量室放置等温2小时以上。这些看似繁琐的细节,往往比购置更高精度的设备更能直接改善良品率。
回头看,五金机械加工的精益之路,本质上是将每一个物理变量纳入可控范围。从刀具悬伸长度到冷却液配比,从夹具夹紧顺序到程序进给倍率,唯有建立数据化的工艺档案,才能让设备加工能力真正转化为稳定的产品品质。湖北平达机械制造有限公司始终相信,机械制造的竞争力不仅在于机床台数,更在于对细节偏执的量化管理。未来,我们将继续与客户共享工艺数据库,推动工业器械领域从“能加工”向“精加工”的实质性跨越。